更新时间:2026-09-20
普通车床加工细长轴零件,因工件刚性差、易变形,一直是车削中的难点。要保证加工质量,需掌握以下工艺要点与注意事项。
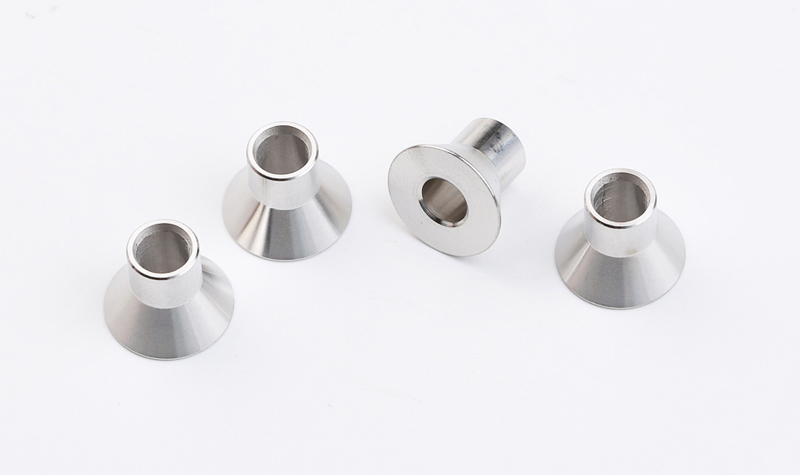
一、合理装夹与跟刀架应用
在普通车床加工时,宜采用一夹一顶方式,并使用跟刀架或中心架。跟刀架支撑爪应研磨至与工件外圆吻合,涂黄油润滑,防止拉毛。若不用跟刀架,细长轴在切削力作用下极易产生弯曲。
二、刀具几何参数优化
普通车床加工细长轴,车刀主偏角应选75°~90°,减小径向切削力;前角取15°~20°,刃口保持锋利。同时采用弹簧刀杆或反向进给法,让工件受拉力,减少弯曲。
三、切削用量与冷却
粗车时,普通车床加工宜选低速、小背吃刀量、较大进给。例如转速300~500r/min,背吃刀量0.5~1mm。充分浇注切削液,降低热变形。精车时提高转速,但需注意振动。
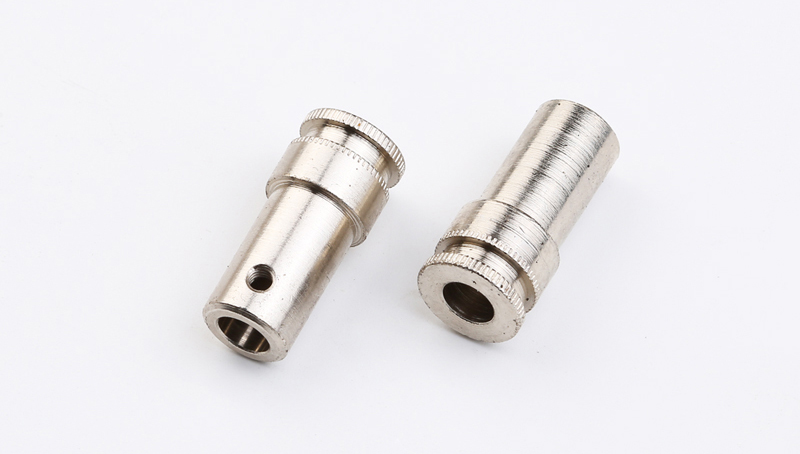
四、测量与校正
每车一刀后,用百分表检测径向跳动。若发现弯曲,可松开顶尖,用木锤轻敲校正。普通车床加工细长轴时,切忌盲目加大切削用量。
注意事项:顶尖不宜顶得过紧,防止工件受热伸长后弯曲;跟刀架支撑爪不能压得太死;及时排屑,避免缠绕。此外,工件毛坯需经校直和正火处理,消除内应力。
总之,普通车床加工细长轴需“轻切削、勤测量、巧支撑”,才能有效控制变形,达到图纸精度。
2026-03-09
2025-07-23
2025-06-16
2026-04-28



 返回列表
