更新时间:2026-09-30
在车削加工实践中,振纹和尺寸超差是两类最令操作者头疼的问题。它们直接影响表面质量与装配精度,必须从工艺系统各环节系统排查。以下结合车削加工的实际经验,给出针对性对策。
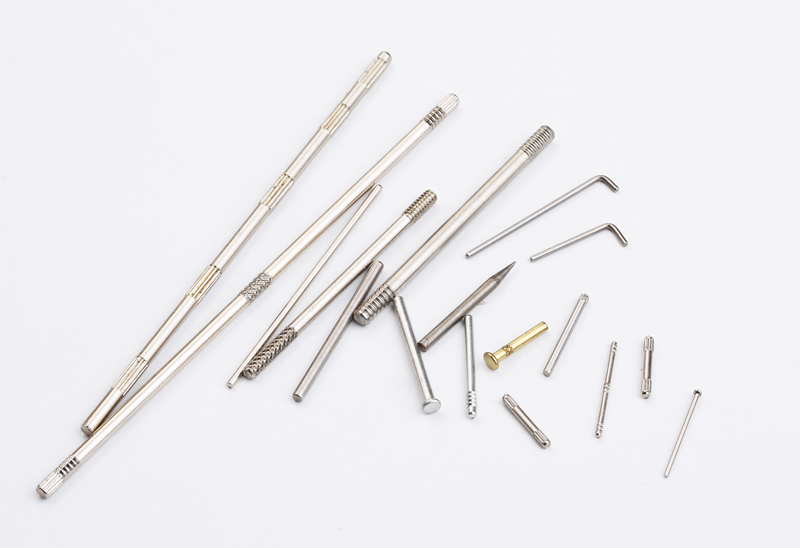
振纹的成因与解决
振纹表现为工件表面周期性波纹,根源在于工艺系统刚性不足或切削参数不当。在车削加工中,常见原因包括:刀具悬伸过长、工件夹持不牢、主轴轴承磨损、切削速度落入颤振区。对策上,首先缩短刀杆悬伸,必要时改用重金属刀杆;其次优化夹持方式,细长轴采用跟刀架或尾座顶尖;最后调整转速与进给,避开颤振敏感区间。若仍无法消除,可尝试变转速切削或使用减振刀具,这对车削加工中的深孔、细长轴效果显著。
尺寸超差的成因与解决
尺寸超差指加工后直径或长度超出公差。在车削加工中,热变形是首要诱因——连续切削使刀尖和工件升温,冷却后尺寸收缩。对策是充分使用切削液,并采用粗精加工分开的方式,让工件冷却后再精车。其次,刀具磨损会导致尺寸逐渐漂移,需定期换刀或启用刀具寿命管理。第三,丝杠间隙和伺服跟随误差也会造成尺寸不稳,应检查机床反向间隙并补偿。此外,编程时留足精车余量,避免因切削力过大让刀。
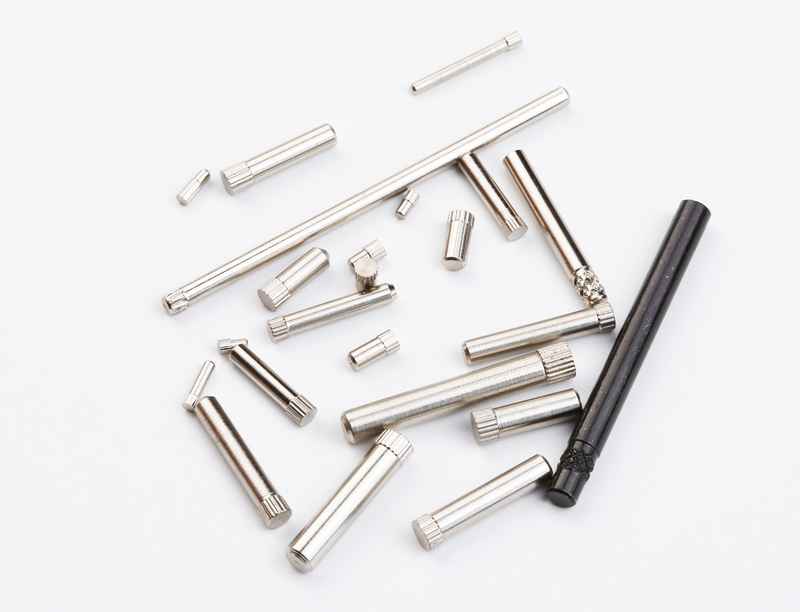
解决上述缺陷,关键在于把车削加工视为一个系统:机床、刀具、工件、参数四者相互影响。建立首件检测与过程抽检制度,记录振纹与尺寸变化趋势,才能从根源上稳定车削加工质量。振纹靠刚性,尺寸靠热控与补偿,两手抓,缺陷自然减少。
2025-11-21
2025-09-15
2026-03-04
2026-09-17



 返回列表
