更新时间:2026-10-09
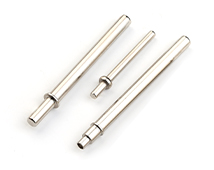
在精密五金制造中,长轴类零件因长径比大、刚性弱,加工过程极易出现各类质量问题。长轴自动车床加工若要实现稳定量产,必须直面让刀、变形与一致性三大核心痛点,并采取针对性对策。
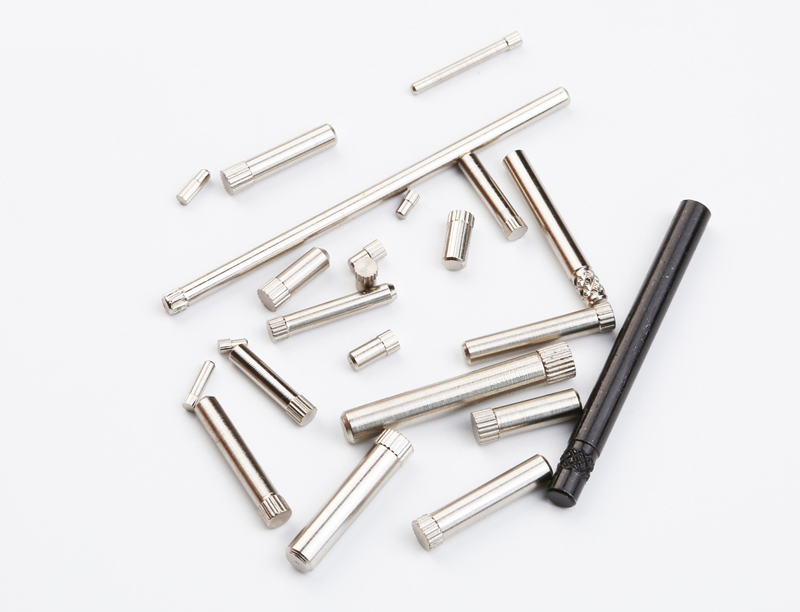
一、让刀问题及对策
让刀是长轴自动车床加工中最常见的缺陷之一。切削力将工件推向远离刀具的方向,导致实际切深小于设定值,表现为中段偏大、两端偏小的“腰鼓形”。对策在于优化支撑方式:采用跟刀架随动支撑,配合锋利的切削刃与合理的正角几何参数,同时适当降低进给量、提高转速,使切削力始终处于可控范围。
二、变形问题及对策
细长轴在切削热与夹紧力作用下极易弯曲变形。长轴自动车床加工中,应优先选用弹簧夹头或液压卡盘实现均匀夹紧,避免三爪卡盘的集中应力。切削液需充分冷却,控制热伸长;粗精加工分序进行,粗车后自然时效再精车,可有效释放内应力,将变形量降至最低。
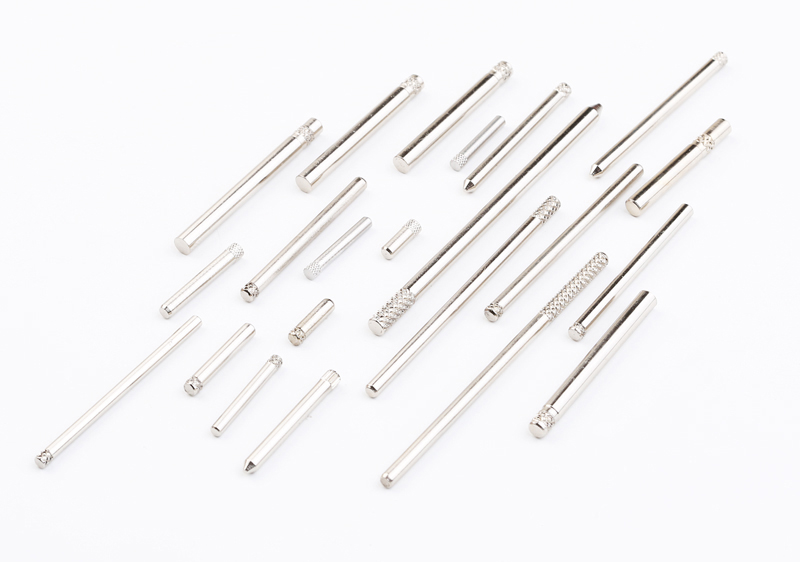
三、一致性差及对策
批量生产中,刀具磨损、热漂移、材料批次差异都会导致尺寸离散。长轴自动车床加工需引入在线检测与自动补偿系统,实时监测关键尺寸并反馈修正刀补值。同时,统一来料公差、固定刀具更换周期、稳定切削参数,才能确保每件产品高度一致。
长轴自动车床加工的质量控制是一项系统工程。只有将跟刀架支撑、均匀夹紧、分序加工与在线补偿有机结合,才能有效抑制让刀与变形,保证批量一致性,让长轴零件加工真正实现高效与精密兼得。
2024-10-21
2024-05-21
2024-09-29
2025-08-16



 返回列表
