更新时间:2026-10-20
车铣加工长轴类零件时,细长杆的让刀与振纹几乎是绕不开的难题。工件刚性随长径比急剧下降,切削力一压就弯,刀尖与工件之间产生动态位移,振纹便随之而来。解决思路需从装夹、刀具、参数三条线同时切入。
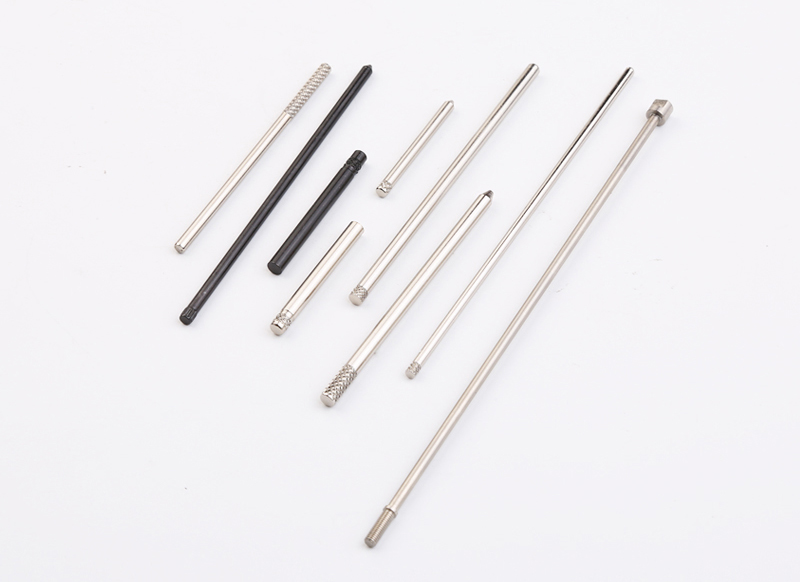
装夹方式是第一道防线。车铣加工长轴类零件若仅用卡盘悬伸夹持,悬伸超过直径4倍后让刀量便不可忽视。有效做法是引入尾座顶尖或中心架,将悬伸段分段支撑;对超长工件可采用跟刀架随动支撑,让支撑点始终贴近切削区。车铣复合机床的优势在于一次装夹可完成多面加工,减少因反复装夹导致的刚性衰减,这对车铣加工长轴类零件的稳定性尤为关键。
刀具几何与切削力方向决定让刀幅度。主偏角应选75°~90°,使径向切削力尽可能小;刀尖圆弧半径不宜过大,否则径向推力上升会加剧细长杆弯曲。车铣加工长轴类零件时,铣削环节宜采用小切深、多齿密齿刀具,将切削力分散为高频小载荷,避免低频冲击激发工件共振。刃口需保持锋利,钝刃等于变相增大让刀量。
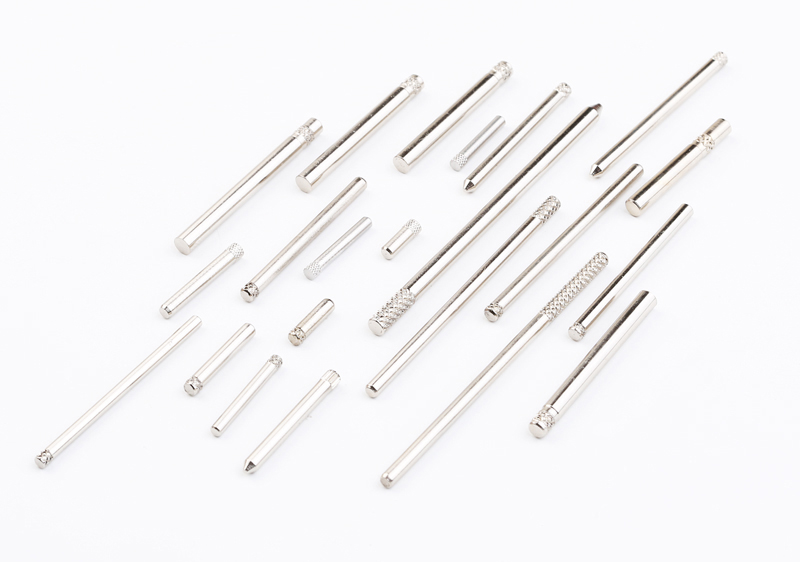
切削参数要避开共振区。提高转速未必有利,细长杆的一阶固有频率较低,若激励频率接近固有频率,振纹会迅速放大。实践中可先做敲击测频,再通过调整主轴转速使激励频率偏离共振带;进给量适当加大反而能抑制颤振,因为切屑厚度增加提升了切削稳定性。车铣加工长轴类零件采用轴向分段加工、由中间向两端推进,也能利用已加工段的刚性支撑作用。
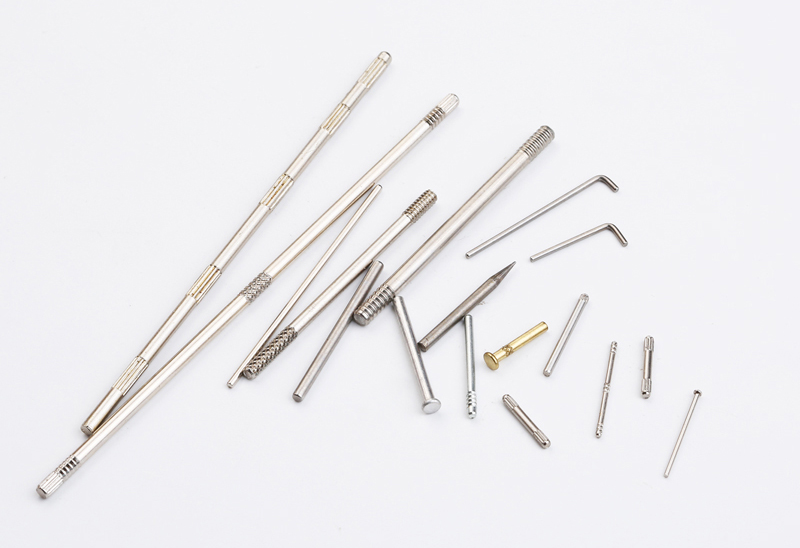
综合来看,解决让刀与振纹没有单点妙招:支撑到位、刀具轻载、参数避振,三者协同才能让车铣加工长轴类零件的尺寸精度与表面质量同时达标。
2023-08-10
2025-11-18
2025-08-01
2023-08-10



 返回列表
