更新时间:2026-11-06
轴类零件看似结构简单,真正拉开质量差距的,往往是三个硬指标:同轴度、表面粗糙度和批量一致性。车削件轴件加工的价值,就体现在把这三项同时稳住。
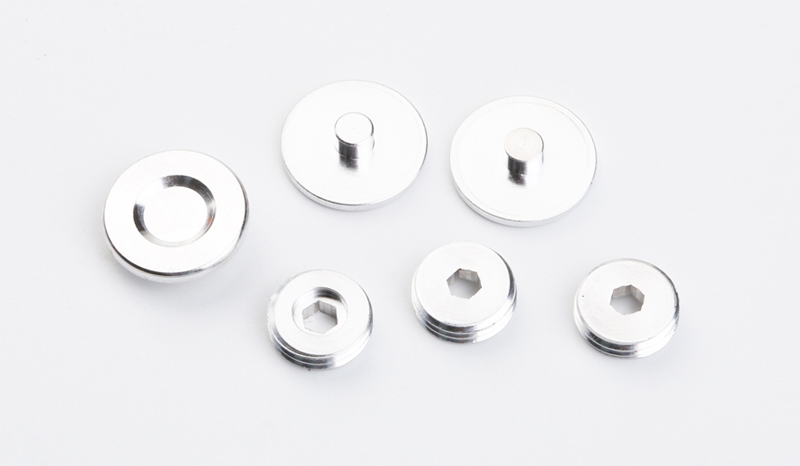
同轴度是车削件轴件加工的第一条生命线。 轴件常有多段台阶、轴承位和螺纹段,若各回转面轴线偏移,装配后就会产生振动和偏磨。数控车削通过一次装夹完成多段外圆加工,配合尾座顶尖和中心架控制悬伸,能把同轴度稳定在0.01mm级;对要求更高的轴件,还可安排精车或磨削前预留余量,避免反复装夹引入误差。
表面粗糙度直接决定配合性能与疲劳寿命。 车削件轴件加工中,刀具几何角度、切削速度、进给量和冷却方式都会影响Ra值。精车时降低进给、提高转速并选用锋利刀片,可把Ra控制在0.8—1.6μm;对轴承位、油封位等关键表面,还可通过修光刃或后续抛光进一步降低粗糙度,减少早期磨损。
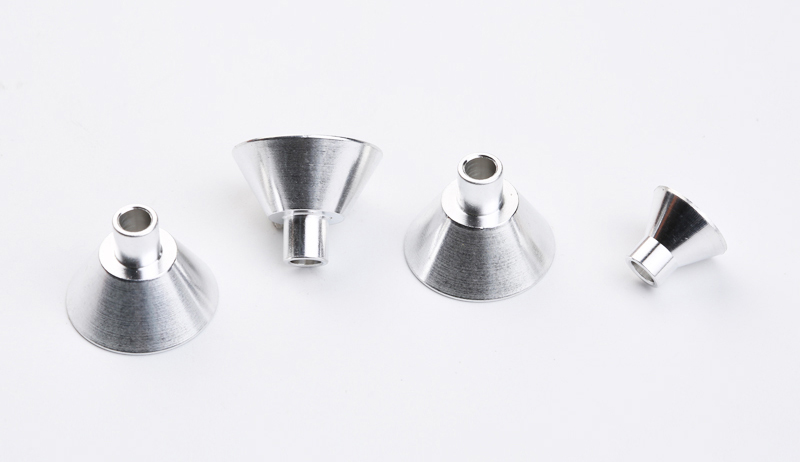
批量一致性则是车削件轴件加工能否交付的底线。 小批量非标件靠首件确认,批量订单靠程序与刀具寿命管理。数控车床重复定位精度高,同一程序下尺寸波动小;再配合抽检、刀具定期更换和补偿参数固化,可避免“首件合格、末件超差”。车削件轴件加工的批量一致性,本质是把同轴度和粗糙度从单件表现变成整批承诺。
概括而言,车削件轴件加工的竞争力不在单一工序的极限,而在同轴度、表面粗糙度和批量一致性之间的系统平衡。三者稳住了,轴件才真正算“加工到位”。
2025-12-12
2023-08-10
2025-02-21
2024-09-27



 返回列表
