更新时间:2026-10-27
轴类零件车削后出现弯曲、椭圆或尺寸漂移,往往并非机床精度不足,而是残留应力与切削热共同作用的结果。亿凯诚五金加工厂家在长期实践中发现,车削件轴件加工的变形控制必须从应力释放与热平衡两条主线同时入手,任何单一措施都难以稳定奏效。
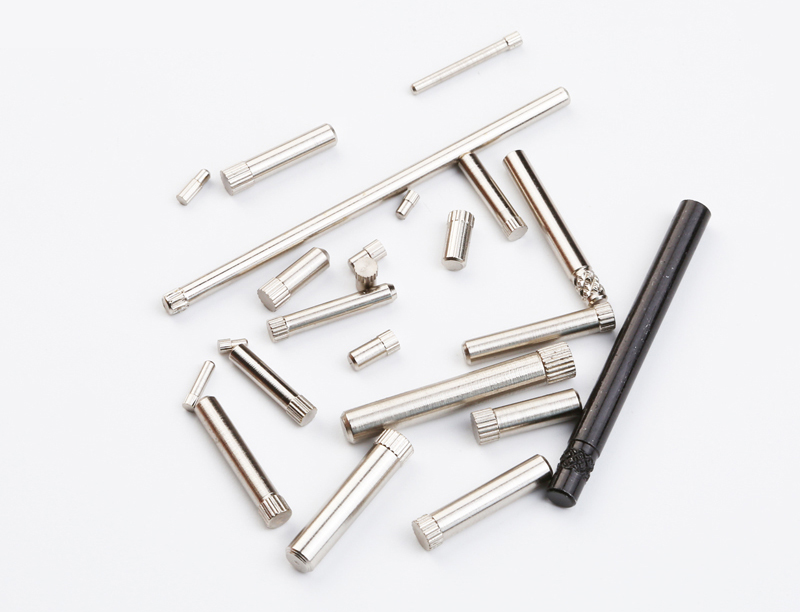
从残留应力看,棒料轧制或锻造遗留的内部应力在切削去除表层材料后失去平衡,导致工件逐渐弯曲。亿凯诚五金加工厂家建议对细长轴在粗车后安排去应力退火或自然时效,再精车成形;同时采用分层对称切削替代单边猛切,使残余应力分布趋于均匀。在车削件轴件加工中,粗精工序分开并保留适当余量,是释放应力的有效编排。
切削热的影响同样不可忽视。轴件车削时切削区温度升高,工件与刀具热膨胀不同步,冷却后尺寸收缩不均便形成锥度与椭圆。亿凯诚五金加工厂家强调充分浇注切削液、控制切削速度与背吃刀量以降低热源强度,并在精加工前让工件充分冷却至室温再测量。针对长径比大的轴,车削件轴件加工可采用跟刀架或中心架增强刚性,配合锋刃刀具减小切削力与发热。
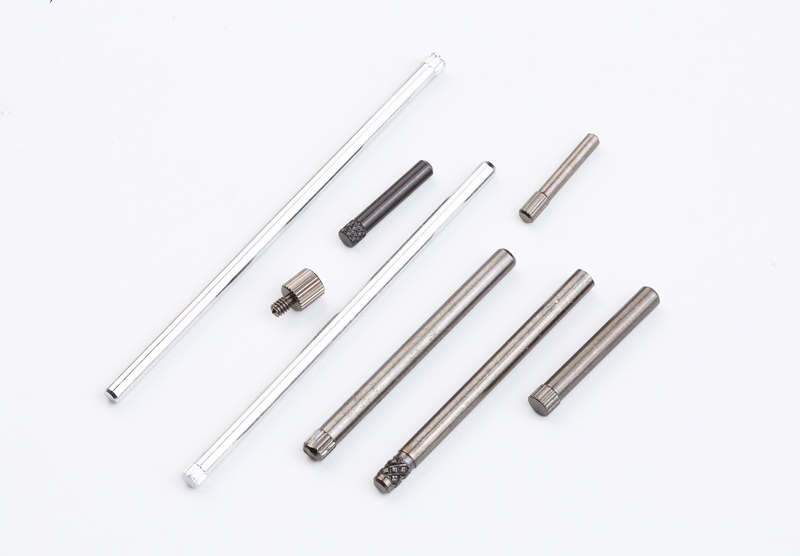
综合而言,亿凯诚五金加工厂家主张将去应力工序、对称切削、充分冷却与刚性支撑纳入同一工艺方案,在车削件轴件加工中实现应力与热量的双重可控,才能稳定保证轴件的尺寸精度与直线度。
2025-08-08
2026-09-15
2026-07-24
2025-06-10



 返回列表
