更新时间:2026-10-28
CNC车床件加工精度最高一般达到多少?这是精密制造领域常被追问的问题。答案并非单一数值,而是随设备等级与工艺水平分层呈现。常规CNC车床件加工的尺寸公差通常稳定在±0.01 mm,对应IT7~IT8级;标配精密数控可进入±0.005 mm区间,公差等级达IT5~IT6;高精度斜轨机型可下探至±0.002 mm。若采用超精密车床配合金刚石刀具进行镜面车削,CNC车床件加工的尺寸精度可达微米级(≤0.001 mm),表面粗糙度Ra低至0.01~0.04 μm,公差等级逼近IT3~IT4。可见“最高精度”的兑现,高度依赖工艺过程是否严密。
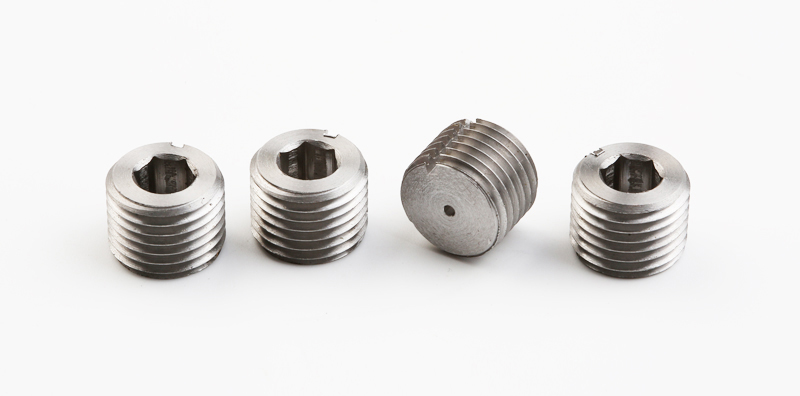
完整的CNC车床件加工工艺过程以图纸分析为起点,先确认关键尺寸、材料特性与夹紧方案,再规划加工顺序与精度控制区域。编程阶段建立工件坐标系与刀具路径,设定主轴转速和进给率;装夹与对刀环节须确保定位准确、刀具补偿到位,这是精度落地的物理基础。加工操作遵循“先粗后精”原则:粗车快速去除余量,精车以小吃深、高转速保证尺寸与表面质量。检测环节则将实测结果反馈至刀具补偿,形成闭环。每一道CNC车床件加工的工序偏差都会沿流程累积,唯有标准化编排与过程控制,才能让设备标称的最高精度转化为零件上可复现的公差。
2024-04-17
2025-06-26
2024-09-24
2025-03-31



 返回列表
