更新时间:2026-11-02
不锈钢的加工硬化倾向与低导热性,使车铣复合不锈钢精密加工在刀具与参数匹配上面临远高于普通钢件的技术门槛。复合运动带来的高动态载荷叠加材料本身的强韧特性,决定了刀具选型与切削参数必须作为一个整体来协同设计,而非孤立优化。
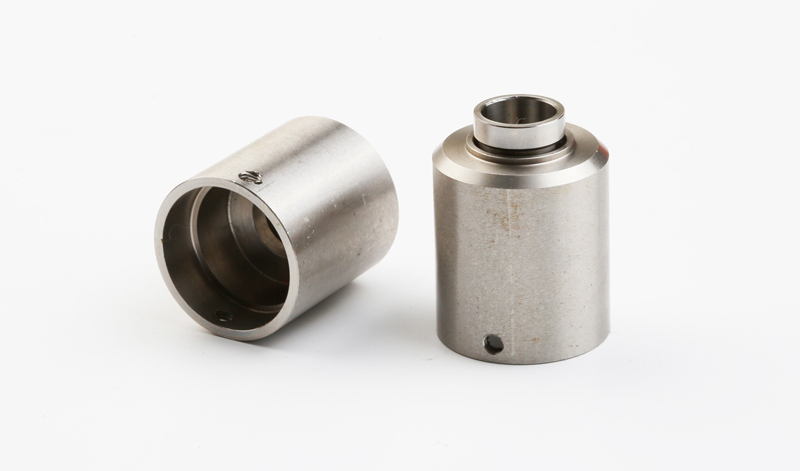
在刀具选型层面,车铣复合不锈钢精密加工应优先选用细颗粒硬质合金基体,并搭配AlTiN或TiSiN涂层,以抵抗不锈钢特有的粘结磨损与高温氧化。几何角度上需适当增大前角,保持刃口锋利,从而降低切削变形程度,从源头抑制硬化层的加深。车削与铣削复合受力的工况还要求刀杆及夹持系统具备足够的抗振刚性,避免微细特征加工中的振纹与尺寸漂移。
切削参数的匹配则需要围绕“控温抑硬”展开。切削速度宜控制在适中区间:线速度过低易滋生积屑瘤,过高则引发剧烈热磨损,不锈钢车铣复合通常建议将线速度控制在60—120 m/min范围,同时配合0.08—0.2 mm/r的进给量,使切削刃始终在硬化层下方走刀,而非在已硬化表面滑擦。背吃刀量遵循“小切深、适度进给”原则,减少单位时间内的热量积聚。高压内冷是这一策略的关键支撑,200 bar级中心出水可同时完成冷却与断屑,显著改善车铣复合不锈钢精密加工中切屑缠绕和表面损伤的痼疾。
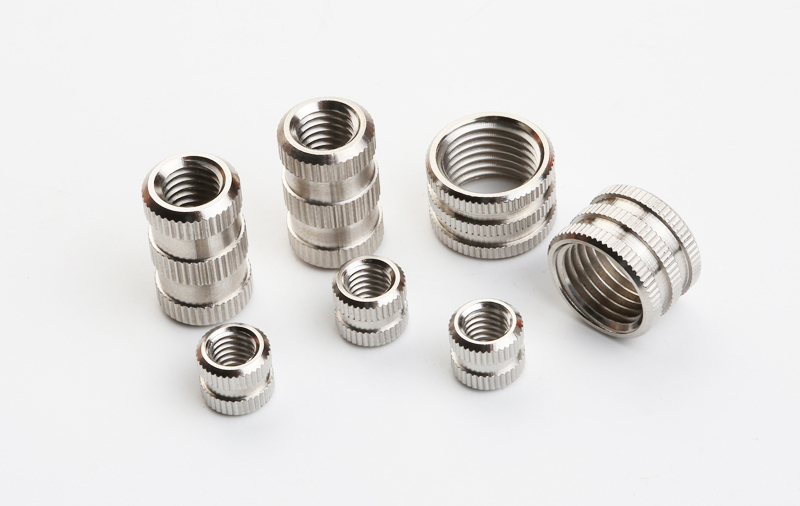
刀具与参数之间的匹配不是静态对照表,而需要在车铣复合不锈钢精密加工的实际工况中反复试切与微调。唯有将基体—涂层—几何—速度—进给—冷却作为一个闭环系统来对待,才能在不锈钢的强韧与粘滞之间找到效率与精度的平衡点。
2024-12-10
2024-03-19
2023-08-10
2024-11-11



 返回列表
